От проекта к производственной документации
Изготовление металлоконструкции начинается с определения назначения изделия, расчётных нагрузок и условий эксплуатации. Эти данные влияют на геометрию элементов, тип соединений и выбор материала. Затем проектные решения переводят в рабочую документацию, по которой планируют раскрой, обработку и сборку. В смежных задачах для железобетонных конструкций проектируют и изготавливают Арматурные каркасы.
Чертежи, спецификации и допуски
Чертежи задают размеры деталей, расположение отверстий и форму соединений, а спецификация перечисляет материалы и комплектующие. В документации указывают допуски — допустимые отклонения от номинальных размеров, требования к сварным швам и защитным покрытиям. По этим сведениям определяют оборудование, оснастку и последовательность операций: например, отверстия могут быть выполнены до сборки или после неё, если это предусмотрено конструкцией.
Подбор металла и подготовка заготовок
Марку конструкционной стали выбирают с учётом прочности, свариваемости, толщины элементов и воздействия среды. Для наружных конструкций учитывают риск коррозии, а для нагруженных узлов — характер и величину усилий. В производство поступает листовой или сортовой прокат, трубы и профили. Перед обработкой проверяют маркировку, состояние поверхности и соответствие материала спецификации; затем заготовки размечают и подают на раскрой.
Основные операции металлообработки
Технологическая цепочка объединяет операции разделения, изменения формы и обработки поверхностей. Их порядок влияет на точность деталей: например, интенсивный нагрев после механической обработки может вызвать коробление или изменить размеры.
Резка, гибка и формовка
Механические ножницы и пилы разделяют прокат без значительной зоны термического воздействия. Газовая резка подходит для толстых стальных заготовок, плазменная использует струю ионизированного газа, а лазерная позволяет выполнять контурный раскрой с узким резом. Выбор способа зависит от материала, толщины, требуемой точности и последующей обработки кромок.
При гибке пресс изменяет форму листа без удаления основного объёма металла. Вальцовка формирует цилиндрические или дуговые поверхности, штамповка придаёт заготовке форму с помощью штампа, а правка устраняет изгибы. Для расчёта гиба учитывают толщину листа, радиус и упругое возвращение металла после снятия нагрузки.
Механическая обработка деталей
Точение применяют для получения цилиндрических поверхностей и обработки валов, фрезерование — для плоскостей, пазов и сложных контуров. Сверление создаёт отверстия, которые при необходимости дополнительно зенкуют или развёртывают. Эти операции обеспечивают заданные размеры и шероховатость; контроль проводят измерительным инструментом с точностью, соответствующей допускам чертежа.
Сборка и соединение элементов
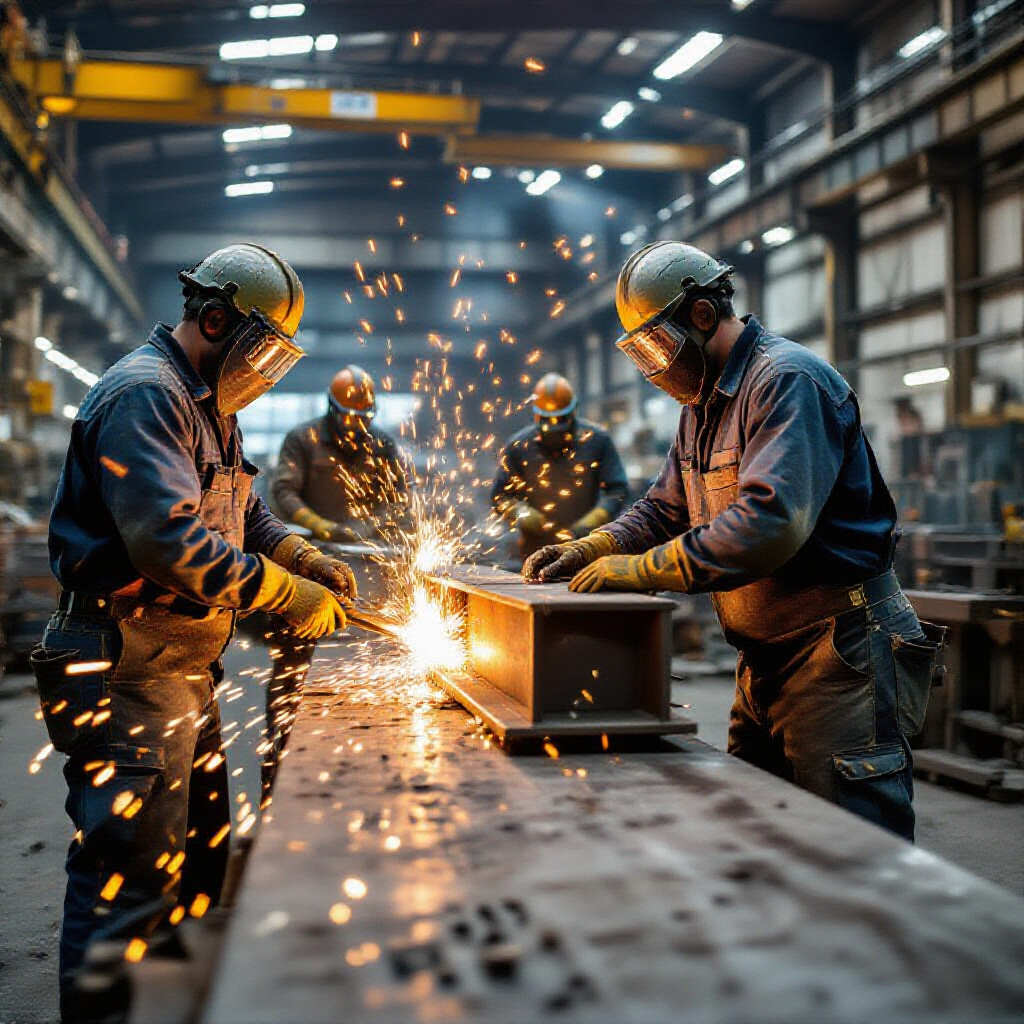
Перед окончательным соединением детали собирают в узлы и проверяют их взаимное положение. Прихватки удерживают элементы до выполнения основных швов, а кондукторы и сборочные стенды помогают сохранять геометрию. Способ соединения и параметры сварки устанавливают по материалу, толщине и требованиям к узлу.
Подготовка деталей и сварка
Кромки очищают от загрязнений, окалины и влаги, затем при необходимости придают им скос. Для изготовления применяют ручную дуговую сварку, сварку плавящейся проволокой в защитном газе и аргонодуговую сварку. Выбор зависит от толщины металла, положения шва и доступа к месту соединения. Режим сварки определяет глубину проплавления и тепловложение, поэтому его задают с учётом технологической документации.
Предупреждение деформаций при сборке
Нагрев и последующее охлаждение вызывают усадку металла, из-за которой элементы могут смещаться или изгибаться. Деформации ограничивают симметричной последовательностью наложения швов, короткими участками сварки и фиксацией деталей в оснастке. Для ответственных узлов предусматривают контрольные замеры до и после сварки; правку выполняют способом, не повреждающим материал и соединения.
Защита металла и контроль качества
Готовые элементы проверяют на соответствие чертежам и требованиям к поверхности, швам и покрытию. Вид контроля зависит от назначения конструкции, доступности соединения и последствий возможного дефекта.
Подготовка поверхности и нанесение покрытий
Перед окраской удаляют масло, ржавчину и окалину: загрязнения мешают сцеплению покрытия с металлом. Поверхность очищают механически или абразивной струёй; степень подготовки Sa 2½ по ISO 8501-1 означает почти полное удаление видимых следов окалины, ржавчины и старого покрытия при струйной очистке. Затем наносят грунт и защитные слои согласно условиям эксплуатации. Для конструкций с повышенным риском коррозии применяют также цинковое покрытие.
Измерения, проверка швов и испытания
Геометрию контролируют рулетками, линейками, угольниками и калибрами. Визуальный осмотр выявляет поверхностные трещины, подрезы и нарушения формы шва. Ультразвуковой и радиографический методы позволяют обнаруживать внутренние дефекты без разрушения изделия; капиллярный контроль применяют для поиска поверхностных трещин. Если документация предусматривает испытания, конструкцию или отдельный узел проверяют под заданной нагрузкой.
Безопасность и требования к производству
Рабочие зоны организуют с учётом движения заготовок, отвода дыма и доступа к оборудованию. Защитные ограждения, вентиляция и средства индивидуальной защиты подбираются по конкретной операции и оценённым опасностям.
Риски при резке, сварке и обработке
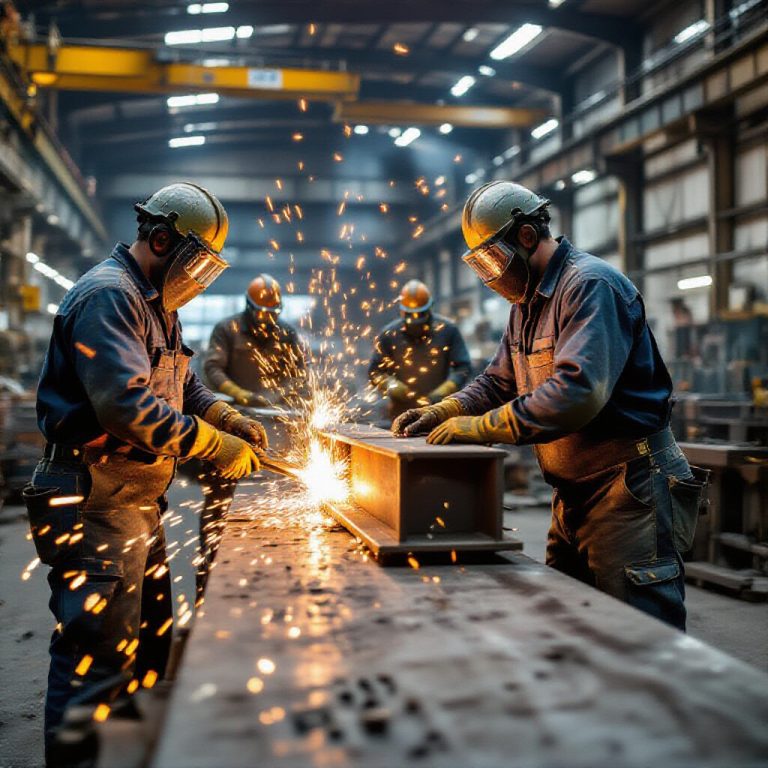
При резке опасны искры, нагретые кромки и излучение дуги; при сварке — аэрозоли, ультрафиолетовое излучение и риск возгорания. Механические станки создают риск захвата одежды или травмирования стружкой. Перед работой проверяют исправность ограждений и заземления, удаляют горючие материалы из зоны сварки, используют вытяжную вентиляцию и защитные экраны. Заготовки закрепляют до резки или обработки.
Нормативные требования и производственный контроль
Производство ведут по утверждённой документации и применимым стандартам, строительным и техническим нормам. Контроль охватывает входящие материалы, соблюдение режимов обработки, квалификацию сварочных процедур и готовые соединения. Результаты измерений и испытаний фиксируют в производственных записях. Такая прослеживаемость помогает установить, какие материалы и операции использовались при изготовлении конкретного узла.